

Nabijanje mise
Masa za nabijanje odnosi se na metodu izrade (ručnu ili mehaničku) za nabijanje, a otvrdnuta u učinku zagrijavanja je viša od normalne temperature ispod neoblikovanih vatrostalnih materijala. Vatrostalnim agregatom, s određenom gradacijom praha, veziva, aditiva vode ili druge tekućine nakon miješanja. Prema klasifikaciji materijala s visokom glinicom, glinom, magnezitom, dolomitom, cirkonijem i silicijevim karbidom ugljičnim vatrostalnim materijalom za nabijanje.
Prednosti nabijanja mase
Produženi vijek trajanja peći
Visoka vatrostalnost i toplinska stabilnost mase za nabijanje pridonose produljenom vijeku trajanja indukcijskih peći.
Smanjeno vrijeme zastoja
Smanjujući trošenje i habanje, ovaj materijal pomaže smanjiti vrijeme zastoja, što dovodi do povećane produktivnosti u industrijskim procesima.
Isplativost
Izdržljiva priroda mase za nabijanje rezultira uštedom troškova tijekom vremena, jer su potrebne rjeđe zamjene.
Poboljšana kvaliteta proizvoda
Inertna priroda materijala osigurava minimalnu kontaminaciju, pridonoseći proizvodnji visokokvalitetnih proizvoda od metala i legura.


Zašto odabrati nas
Naša tvornica
Tvornica osnovana 1984., odjel za međunarodno poslovanje osnovan 2010., tvornica s 10000 m2 površine.
Napredna oprema
Kompleti od 1000 tona stroja za opeku, 10 kompleta od 630 tona stroja za opeku, 2 kompleta 180m visokotemperaturnih tunelskih peći, kompletan set opreme za ispitivanje fizičkog i kemijskog indeksa.
Naša usluga
Besplatan dizajn proizvoda, besplatna tehnološka podrška, besplatne upute za instalaciju, 18 mjeseci jamstva kvalitete.
Naš proizvod
Ch refractories profesionalni je proizvođač vatrostalnih opeka, žbuke, gotovih lijevanih, predoblikovanih, izolacijskih proizvoda, lijevanih proizvoda, funkcionalnih proizvoda za industriju željeza i čelika, cementa, stakla, energije i petrokemije. Štoviše, CH REFRACTORIES također proizvodi i izvozi vatrostalni cement A600 A700 A900 CA70, boksit i druge vatrostalne sirovine u cijeli svijet.
Potpuni postupak upotrebe silikatne mase za nabijanje
Miješanje sastojaka zajedno
Miješanje sastojaka prvi je korak u proizvodnji silikatne mase za nabijanje. Proces miješanja uključuje dodavanje odgovarajuće količine svakog sastojka u lončić. Lonac se zatim zagrijava dok smjesa ne počne ključati. Nakon što smjesa počne kuhati, lončić se ukloni s uređaja za grijanje i ostavi da se ohladi. Zatim se ohlađena smjesa vraća u uređaj za grijanje i ponovno zagrijava. Ciklus zagrijavanja i hlađenja se ponavlja nekoliko puta dok smjesa ne postane homogena.
Mljevenje smjese
Nakon što je smjesa izmiješana, prebacuje se u stroj za mljevenje. Stroj za mljevenje sastoji se od dva valjka koji se okreću oko horizontalne osi. Jedan valjak se okreće u smjeru kazaljke na satu, dok se drugi valjak okreće suprotno. Kako se valjci okreću, oni melju smjesu u male komadiće. Što su komadi manji, to je gotov proizvod finiji. Konačni proizvod se zatim prosijava kako bi se uklonile sve preostale nečistoće.
Sinteriranje smjese
Nakon što je smjesa samljevena i prosijana, spremna je za sinteriranje. Sinteriranje je proces pretvaranja smjese u tvrdi keramički materijal. Da biste to učinili, smjesa se stavlja u peć gdje se zagrijava na određenu temperaturu. Temperatura se održava određeno vrijeme. Po isteku navedenog vremena, peć se gasi i smjesa se ostavlja da se ohladi.
Testiranje proizvoda
Kada se smjesa ohladi, testira se da li zadovoljava zahtjeve koje je postavio proizvođač. Ako smjesa ne zadovoljava specifikacije, ponovno se melje i ispituje.
Sušenje smjese
Sušenje je posljednja faza proizvodnje. Smjesa se suši u sušionici. Pećnica je opremljena ventilatorima koji cirkuliraju zrak kroz komoru. Ventilatori upuhuju vrući zrak preko površine smjese. Vrući zrak isparava vlagu iz smjese. Smjesa se kontinuirano prati kako bi se osiguralo da ostane suha. Svrha upotrebe silikatne mase za nabijanje u materijalima za oblaganje indukcijskih peći je povećanje toplinske vodljivosti materijala za oblaganje. Toplinska vodljivost odnosi se na brzinu kojom toplina putuje kroz materijal. Visoka toplinska vodljivost pomaže smanjiti vrijeme potrebno za postizanje željene temperature unutar peći. Kada temperatura dosegne željenu razinu, peć se može isključiti.
Rješenja za ljevaonice: neutralna nabijajuća masa i silikatne obloge
Rješenja za ljevaonice u željeznoj i neželjeznoj industriji oslanjaju se na dugovječnost kritičnih jedinica (indukcijske peći bez jezgre, vakuumske peći, kanalne peći, lonci za izlijevanje, praonici, lonci, izljevi, itd.). Proizvođači nastoje održati visok standard gotove kvalitete putem inovativnih i troškovno učinkovitih rješenja za ljevaonice; unutarnjim oblaganjem ovih komponenti korištenjem vatrostalnih materijala. Ova vatrostalna rješenja moraju biti prilagođena na temelju niza ključnih projektnih i radnih parametara, uključujući kemijsku prirodu rastaljenog materijala, strukturna svojstva dizajna, temperaturu i više. Za rješavanje slučajeva upotrebe specifičnih za aplikaciju. Posebno se neutralne mase za nabijanje visokih performansi koriste za proizvodnju čelika u pećima bez jezgre gdje su se trenutačno koristile obloge od silicijevog dioksida s ublaženim performansama.
Silikatne obloge su konvencionalno rješenje za obloge koje se naširoko koristi u ljevaonicama željeznih i neželjeznih metala. Uglavnom izrađeni od kristalnog silicijevog dioksida i poznatiji kao kisela masa za nabijanje, tipični vezivni agensi koji pomažu u sinteriranju silicijevih obloga temelje se na boru. Ova vatrostalna obloga pokazuje uglavnom nisko toplinsko širenje i ima izvrsnu otpornost na toplinski udar. Međutim, silikatne obloge su osjetljive na koroziju i predstavljaju veći rizik od kemijske reaktivnosti s rastaljenim metalima i troskom. Pogotovo kada su u kontaktu s bazičnom rastaljenom troskom, silikatne obloge mogu doživjeti jaku kemijsku eroziju.
Neutralne mase za nabijanje su jedinstvena, kemijski neutralna otopina za ljevanje koja stvara obloge bez spojeva. Spineli na licu mjesta sintetiziraju se na visokim temperaturama unutar vatrostalne obloge, stvarajući jedinstvenu 3-strukturu slojeva. Najudaljeniji sloj u kontaktu s rastaljenim metalom je tvrda, sinterirana površina, nakon koje slijedi međusloj frita. Najdublji sloj ostaje u praškastom obliku. Rješenja za ljevaonice temeljena na takvim višeslojnim strukturama nude nekoliko ključnih prednosti. NRM-ovi pokazuju karakterističnu mikrostrukturu koju karakteriziraju mikropukotine koje daju mehanizam otpornosti, značajno poboljšavajući mehanička svojstva. Najdublji sinterirani, tvrdi sloj pruža izvrsnu otpornost na habanje i koroziju (protiv kemijski jake troske). Kada je unutarnji sloj izložen ili erodiran, međusloj se sinterira in situ putem formiranja spinela kada je izložen visokim temperaturama. Tako je cjelovitost obloga očuvana čak iu slučaju istrošenosti obloga.
Optimizacija 3-struktura i karakteristika slojeva povećava visoku otpornost na koroziju i sprječava curenje rastaljenog metala, povećavajući sigurnost osoblja. Neutralne mase za nabijanje također su vrlo kemijski stabilne i u kiselim i u bazičnim medijima. Sva ova svojstva neutralnih masa za nabijanje čine ih idealnim, najsuvremenijim rješenjem za ljevaonice za visokotemperaturne komponente kao što je indukcijska visoka peć. Osim toga, neutralne mase za nabijanje ekološki su rješenje u usporedbi s vatrostalnim materijalima na bazi silicijevog dioksida. Predani smo pomaganju korisnicima da značajno smanje svoj ugljični otisak kako inicijative neto nulte emisije stupaju na snagu na raznim tržištima.
Razlika i primjena neutralne mase za nabijanje i mase za nabijanje od silicijevog dioksida

Kemijska svojstva
Kako bi se izbjeglo onečišćenje metalima. Silikatna masa za nabijanje je kiseli materijal, koji će reagirati kada naiđe na alkalne tvari, tako da se ne može koristiti za obradu alkalnih tvari kao što su željezo i čelik.
Sastav
Neutralna masa za nabijanje uglavnom se sastoji od grafita, materijala s visokim udjelom glinice, kaolina itd., dok se masa za nabijanje silicijevog dioksida uglavnom sastoji od silicija i male količine glinice, aluminijskog pijeska itd.


Fizička svojstva
Neutralna masa za nabijanje ima dobru otpornost na toplinski udar, otpornost na koroziju, otpornost na habanje i druga svojstva na visokim temperaturama; Silikatna masa za nabijanje ima dobru otpornost na habanje i otpornost na visoke temperature, ali je otporna na toplinu, otpornost na udarce i eroziju relativno je loša.
Raspon primjene
Neutralna masa za nabijanje prikladna je za taljenje neutralnih tekućih metala kao što su željezo i čelik i može se koristiti kao materijal za punjenje unutarnjeg sloja indukcijske peći; dok je masa za nabijanje od silicijevog dioksida prikladnija za unutarnji materijal za punjenje elektrolučne peći i ljevaoničke peći.

Uvod u temeljna znanja o nabijanju mase
Masa za nabijanje odnosi se na metodu izrade (ručnu ili mehaničku) za nabijanje, a otvrdnuta u učinku zagrijavanja je viša od normalne temperature ispod neoblikovanih vatrostalnih materijala. Vatrostalnim agregatom, s određenom gradacijom praha, veziva, aditiva vode ili druge tekućine nakon miješanja. Prema klasifikaciji materijala s visokom glinicom, glinom, magnezitom, dolomitom, cirkonijem i silicijevim karbidom ugljičnim vatrostalnim materijalom za nabijanje. Funkcija: izrađen je materijal za nabijanje od silicijevog karbida, grafita, električno kalciniranog antracita kao sirovine, pomiješanog s raznim ultra-finim praškastim dodacima, topljenog cementa ili kompozitne smole kao veziva izrađenog od rasutog cementa. Za popunjavanje praznine ili slaganje opreme za hlađenje i zidanje zidanih punila.
Sloj za izravnavanje s kiselim, neutralnim i alkalnim materijalom za nabijanje široko se koristi u indukcijskim pećima srednje frekvencije bez jezgre, kao da se materijal za nabijanje koristi za taljenje aluminija i njegovih legura, topljenje bakra, mesinga, bakra i bronce i bakrenih legura itd. Masa za nabijanje ugljika kao primjer: prema različitim vrstama visoke peći i zahtjevima dizajna materijala, različiti materijali za nabijanje ugljika uglavnom se koriste za ugljične opeke visoke peći i brtvene praznine na dnu između ploča i ugljičnih opeka i zida za hlađenje i punjenje cijev za hlađenje vode na dnu peći preko središnje linije zida za izravnavanje i hlađenje, svi dijelovi su potrebni nabijanjem ugljika nabijanje nakon nabijanja masa ima određenu čvrstoću i gustoću i ispunjava svaki kutak malog razmaka, kako ne bi došlo do curenja vruće potražnja za metalom i plinom, Klasifikacija i konstrukcija: sav keramički materijal za nabijanje koji se sastoji od materijala podijeljen je na: glinu, visoku glinicu, ugljik, magnezij i dolomit.
Konstrukcija mase za nabijanje s visokim postotkom aluminija (ili gline): miješanje grubog agregata i veziva u određenom omjeru (cement s visokim sadržajem glinice, dodano je u prisilnu miješalicu u suhoj mješavini 1 ~ 2 minute), nakon čega slijedi kvantitativno miješanje vode oko 5 minuta. Materijal za nabijanje ugljika za konstrukciju materijala za nabijanje ugljika može se koristiti u hladnom ili vrućem nabijanju. Metoda nabijanja koja se obično koristi, konstrukcija je prikladna za metodu hladnog nabijanja. Bez obzira na metodu konstrukcije karbonskog materijala, usvojite gotov materijal. Hladno nabijanje ugljičnog materijala može se izravno staviti u upotrebu. Vruće nabijanje mase ugljika, ugljičnog materijala mora se prethodno drobiti, a ravnomjerno zagrijavanje, temperatura miješanja i temperatura zagrijavanja prema gotovom materijalu. Ne bi trebalo biti grudica ugljičnog materijala nakon zagrijavanja, čekić za nabijanje treba zagrijati do tamno smeđe boje, temperatura ne smije biti niža od 70 stupnjeva. Masa za nabijanje magnezija za izradu materijala za nabijanje magnezija s različitim magnezijevim oksidom vezanim katranom, magnezijem iz slane vode dva, koristi se za pretvarač, električnu peć, bakrenu reverberacijsku peć, donje dijelove peći itd.. Katran magnezijev materijal za nabijanje prije izgradnje, ako se katran ugljena zagrije na 130 DEG C za dehidraciju, prah magnezijevog oksida i željeznog oksida zagrijava se na 1100 više od suhog.
Klasifikacija nabijačke mase
Kisela masa za nabijanje
Kiseli materijal za nabijanje je prethodno pomiješana masa za nabijanje materijala za oblaganje. Odabiru se rafinirani kvarcni pijesak s visokim sadržajem silicija, niskim sadržajem željeza i kvarcni prah, a kao vatrostalni materijal dodaje se rastopljeni kvarcni pijesak. Proizvod ima visoku vatrostalnost, bez troske, bez pukotina, otporan je na vlagu, pogodan je za popravak i otporan je na koroziju, čime se uvelike poboljšava radni vijek peći i ekonomska korist. Kisela masa za nabijanje može se naširoko koristiti u kontinuiranom ili povremenom radu nodularnog željeza, sivog lijeva, ugljičnog čelika i legura s niskim talištem. Masa za nabijanje kiseline koristi se za taljenje niza metalnih materijala kao što su obični čelik, čelik 45# i ugljični čelik. Dobar kiselinski materijal za nabijanje može se koristiti do više od 120 puta i do 180 puta. Kiselo vatrostalno nabijanje koje se koristi za taljenje sivog lijeva, kuglastog lijeva itd. može se koristiti do više od 350 puta i do 500 puta.
Osnovna masa za nabijanje
Osnovna masa za nabijanje uglavnom se odnosi na vatrostalnu masu na bazi magnezija koja se koristi kao vatrostalni materijal za oblaganje u zgradi peći. Magnezitni materijal za nabijanje rasuti je materijal izrađen od topljenog magnezijevog oksida kao sirovine, s raznim dodacima superfinog praha i topljenog cementa ili kompozitne smole kao veziva. U indukcijskim pećima bez jezgre, ložištima, toplim i hladnim čeličnim praonicima nalazimo primjenu osnovne nabijačke mase.
Silikatna masa za nabijanje
Silikatna masa za nabijanje izrađena je od mikrokristalnog kvarcnog pijeska visoke čistoće, praha, dodatka fluksa za sinteriranje na visokoj temperaturi i mineralizatora. Zbog pravilnog dizajna raspodjele veličine, može dobiti gustu neoblikovanu postavu kroz sve vrste metoda čvorova. Silikatna masa za nabijanje uglavnom se koristi za radnu oblogu indukcijske peći bez jezgre za topljenje i držanje lijevanog željeza. Postotak sio2 je veći od 98,6%, a najveća količina al2o3 je 0,8%, s malo drugih elemenata kao što su mgo, cao, na2o, k2o, itd. Temperatura primjene za čelik je do 1700 stupnjeva a za lijevano željezo je do 1550 stupnjeva.
Ugljična nabijajuća masa
U skladu s različitim tipovima peći i različitim zahtjevima dizajna, masa za nabijanje ugljika uglavnom se koristi u razmaku između ugljične opeke i brtvene ploče na dnu peći, u razmaku između ugljične opeke ložišta i rashladnog zida, kao i izravnavanje iznad središnje crte cijevi za hlađenje vodom dna peći i ispuna rashladne stijenke. Svi dijelovi zahtijevaju određeni intenzitet i gustoću, popunjavanje svakog kuta i male praznine kako bi se zadovoljili zahtjevi neispuštanja rastaljenog željeza i plina. Toplinska vodljivost materijala za nabijanje ugljika u osnovi je u skladu s performansama vruće ugljične opeke i rashladnog zida visoke peći, ne utječući na životni vijek visoke peći, čime se osigurava normalna proizvodnja visoke peći.
Naša tvornica
Tvornica osnovana 1984., odjel za međunarodno poslovanje osnovan 2010. Tvornica s 10000 m2 površine, 120 zaposlenika uključujući 20 profesionalnih inženjera. CH REFRACTORIES je profesionalni proizvođač vatrostalnih opeka, žbuke, gotovih lijevanih, predoblikiranih, izolacijskih proizvoda, lijevanih proizvoda, funkcionalnih proizvoda za željezo i čelik, cement, staklo, energiju i petrokemijsku industriju. Štoviše, CH REFRACTORIES također proizvodi i izvozi vatrostalni cement A600 A700 A900 CA70, boksit i druge vatrostalne sirovine u cijeli svijet.

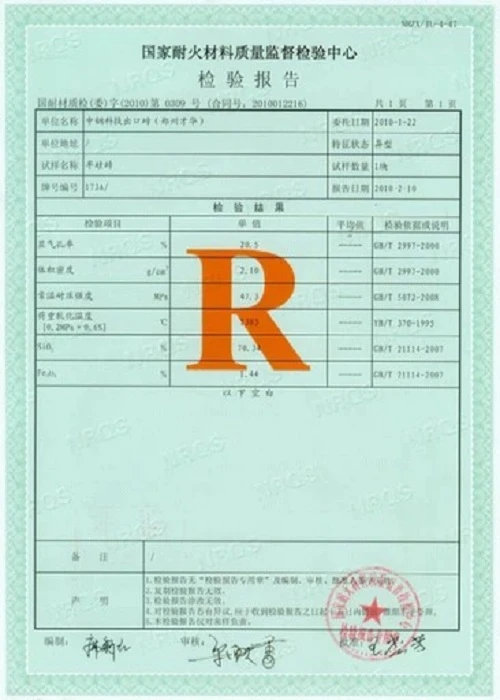
Potvrda


PITANJA:
P: Koje su uobičajene primjene mase za nabijanje?
P: Po čemu se masa za nabijanje razlikuje od vatrostalnih betona?
P: Koje su prednosti korištenja mase za nabijanje?
P: Kako se postavlja masa za nabijanje?
P: Može li se masa za nabijanje koristiti za popravke?
P: Postoje li različite vrste masa za nabijanje?
P: Koje faktore treba uzeti u obzir pri odabiru mase za nabijanje?
P: Može li se masa za nabijanje koristiti u indukcijskim pećima bez jezgre?
P: Kako se izolacijske mase za nabijanje razlikuju od gustih masa za nabijanje?
P: Postoje li zdravstvene i sigurnosne mjere opreza pri radu s masom za nabijanje?
P: Može li se masa za nabijanje reciklirati ili ponovno upotrijebiti?
P: Kako mase za nabijanje doprinose energetskoj učinkovitosti?
P: Koji su zahtjevi za održavanje obloga za nabijanje?
P: Može li se masa za nabijanje prilagoditi za posebne primjene?
P: Kako masa za nabijanje podnosi visoke temperature?
P: Može li se masa za nabijanje koristiti u kontaktu s rastaljenim metalima?
P: Kako se masa za nabijanje treba stvrdnuti nakon ugradnje?
P: Postoje li ekološka pitanja kada se koristi masa za nabijanje?
P: Mogu li se u masu za nabijanje dodati vlakna za ojačanje?
P: Kako aditivi poboljšavaju svojstva mase za nabijanje?
Poznati smo kao jedan od vodećih proizvođača masa za nabijanje u Kini. Budite uvjereni da ćete u našoj tvornici kupiti prilagođenu masu za nabijanje po konkurentnoj cijeni. Kontaktirajte nas za više jeftinih proizvoda.